


Autor: Weibo
Data: Sep 15, 2026
Znaczenie wytłaczarki: rodzaje, zasada działania i kompletny przewodnik zakupów
Inżynier utrzymania ruchu w średniej wielkości fabryce rur zatrzymał się kiedyś przed swoją linią do wytłaczania i zadał nam pytanie, które brzmiało prościej niż w rzeczywistości. Wskazał na długą, podgrzewaną beczkę zamontowaną pomiędzy przekładnią a głowicą gwinciarki i powiedział: „Operator nazywa to wytłaczarką, ale kiedy pyta mnie, co właściwie robi ta maszyna, potrzebuję lepszej odpowiedzi niż „robi rurę”. Najbardziej użyteczną odpowiedzią jest to, że wytłaczarka to maszyna do formowania ciągłego. Pobiera sypkie granulaty tworzywa sztucznego, topi je w podgrzewanej beczce za pomocą obracającego się ślimaka, a następnie przepycha stopiony materiał przez matrycę, tworząc wyrób o ustalonym przekroju.
W ciągu ostatnich kilku dekad wytłaczarka ślimakowa stała się najczęściej stosowanym urządzeniem produkcyjnym w przemyśle przetwórstwa tworzyw sztucznych. Rury wodne, ramy okienne, izolacja kabli, torby na zakupy, folia opakowaniowa, arkusze pianki, a nawet pelety zasilające wtryskarki – wszystko to przechodzi przez wytłaczarkę w pewnym momencie ich życia. Celem tego artykułu jest praktyczne wyjaśnienie znaczenia wytłaczarki: najpierw definicja, następnie kolejność pracy, następnie główne typy maszyn, standardowa terminologia śrub i cylindrów, którą można spotkać w kartach katalogowych, a na koniec punkty selekcji i konserwacji, które decydują o tym, czy linia do wytłaczania działa płynnie, czy też spędza zbyt dużo czasu w warsztacie.
Wytłaczarka jest maszyną do formowania ciągłego: topi granulat tworzywa sztucznego w podgrzewanym bębnie za pomocą obracającej się śruby i tłoczy stop przez matrycę w celu wytworzenia długiej części o stałym przekroju.
Co oznacza wytłaczarka? Praktyczna definicja
W słownikach słowo wytłaczarka ma bardzo szerokie znaczenie. Opisuje osobę lub maszynę, która coś wytłacza, a pod względem produkcyjnym definicja wytłaczarki zwykle odnosi się do maszyny, która kształtuje materiał poprzez przetłaczanie go przez matrycę. Wytłaczarki metalowe przepychają podgrzane kęsy aluminium przez matrycę, tworząc profile; wytłaczarki gliny kształtują cegły i płytki; Wytłaczarki do żywności gotują i kształtują przekąski i makarony. Jednak w przemyśle tworzyw sztucznych znaczenie wytłaczarki zostało ściśle powiązane z jednym konkretnym typem maszyny: wytłaczarką ślimakową, czasami nazywaną wytłaczarką śrubową lub wytłaczarką ślimakową.
Różnica ma znaczenie, ponieważ wytłaczarka do tworzyw sztucznych potrafi znacznie więcej niż tylko przepychanie materiału przez matrycę. Topi także polimer, dodaje do niego dodatki, odgazowuje go i zwiększa ciśnienie. Maszyna wykonuje te zadania w jednej ciągłej operacji. To właśnie odróżnia prawdziwą wytłaczarkę od prostej pompy lub mieszalnika wsadowego. Kiedy inżynier mówi „mamy problem z wytłaczarką”, ma zwykle na myśli cały zespół ślimakowo-bębenkowy wraz z jego napędem, ogrzewaniem i systemem sterowania.
Przydatne jest również oddzielenie maszyny od procesu. Wytłaczanie to proces ciągłego formowania; wytłaczarka to sprzęt, który to wykonuje. Wiele linii do wytłaczania jest zbudowanych wokół jednej wytłaczarki i kilku dalszych jednostek: matrycy, kalibratora, rynny chłodzącej, urządzenia odciągowego i obcinacza. Dlatego dwie fabryki mogą produkować rury o tej samej średnicy i nadal mieć zupełnie różne linie produkcyjne, w zależności od konstrukcji ślimaka, wykładziny beczki i wyposażenia pomocniczego.
Wreszcie, znaczenia wytłaczarki nie należy mylić z wtryskarką. Obie wykorzystują śrubę w podgrzewanej beczce i obydwie przetwarzają materiały termoplastyczne, ale wtryskarka pracuje z przerwami: porusza śrubą ruchem posuwisto-zwrotnym, wypełnia zamkniętą formę, otwiera formę, wyrzuca część i powtarza cykl. Wytłaczarka zapewnia ciągły strumień stopu i osiąga stan ustalony tylko wtedy, gdy ślimak obraca się stale ze stabilną prędkością, a przepływ stopu staje się stały. Zrozumienie tego wymagania dotyczącego stanu ustalonego jest pierwszym krokiem w kierunku zrozumienia wszystkich pozostałych kwestii związanych z wytłaczaniem.
W przypadku tworzyw sztucznych wytłaczarka jest maszyną o napędzie ciągłym, która topi, miesza i wyładowuje polimer pod ciśnieniem; para śruba-bęben, a nie sama matryca, określa, jak dobrze działa cały proces.
Jak działa wytłaczarka? Zasada działania
Każda wytłaczarka ślimakowa, niezależnie od marki i rozmiaru, działa na tej samej zasadzie fizycznej: śruba obraca się wewnątrz ciasno dopasowanej beczki, ciągnąc granulowany polimer do przodu, podczas gdy ciepło i tarcie zmiękczają go. Gdyby lufa była przezroczysta i można było przybliżyć kanał śruby, można by zobaczyć, jak plastik porusza się w postaci ciągłej fali spiralnej. W ramach tej krótkiej podróży od leja zasypowego do matrycy ma miejsce pięć odrębnych etapów.
Pięć etapów od granulek do stopienia
- Karmienie. Pelety lub proszek ze zbiornika wpadają do kanału ślimaka, gdy obracająca się ślimak ciągnie materiał do przodu. Strefa podawania wraz z jej głębokimi przelotami określa, ile materiału może dostać się do maszyny.
- Topienie. Tarcie pomiędzy obracającą się śrubą a ścianą beczki oraz ciepło z grzejników beczki zaczynają topić polimer. W strefie prasowania, gdy objętość kanału staje się mniejsza, granulki są dociskane do gorącej powierzchni bębna i tworzy się stopiona warstwa.
- Mieszanie. Stop przesuwa się dalej, a zwoje ślimaka wytwarzają ścinanie, które równomiernie rozprowadza dodatki, pigmenty, wypełniacze i włókno szklane w stopie.
- Dozowanie. W strefie pomiaru kanał ma stałą, płytką głębokość. W tym przypadku ślimak działa jak pompa wyporowa, zapewniając stabilny, kontrolowany pod ciśnieniem przepływ stopu do matrycy.
- Formowanie matrycowe. Na końcu cylindra stop jest przepychany przez otwór matrycy, co nadaje produktowi kształt. Dalszy sprzęt ciągnie, chłodzi i przecina powstający profil.
Składniki, które czynią sekwencję możliwą
Każdy etap opiera się na konkretnym elemencie mechanicznym. Lufa to gruba, hartowana stalowa rura, która zawiera materiał i pochłania ciepło. Śruba jest ruchomym elementem, który transportuje i ugniata tworzywo sztuczne; jego średnica i stosunek długości do średnicy w dużej mierze kontrolują wydajność i jakość stopu. Układ napędowy, zwykle silnik prądu przemiennego z przekładnią, określa moment obrotowy i prędkość ślimaka. Opaski grzewcze wokół beczki dostarczają dodatkowe ciepło podczas rozruchu i regulują temperaturę beczki, podczas gdy wentylatory chłodzące lub kanały wodne usuwają nadmiar ciepła, gdy ścinanie stopu jest wysokie. Matryca stanowi kryzę końcowego kształtowania, a przed matrycą zmieniacz sit lub płyta krusząca filtruje zanieczyszczenia. Wszystkie te składniki muszą ze sobą współpracować, ponieważ polimer nie topi się w postaci pojedynczego bloku; topi się stopniowo, a wszelkie zakłócenia na jednym etapie zmieniają warunki na każdym późniejszym etapie.
Gdy maszyna pracuje normalnie, przepływ stopionego materiału na matrycy jest równomierny, a wydajność na obrót ślimaka jest stabilna. Kiedy jeden z komponentów zaczyna szwankować, pierwsze oznaki prawie zawsze pojawiają się w postaci zmian w wydajności, ciśnieniu lub temperaturze stopu. Dlatego doświadczone zespoły konserwacyjne obserwują manometry i odczyty natężenia prądu silnika, zamiast czekać na widoczne wady produktu.
Geometria ślimaka wpływa również na czas przebywania i szybkość ścinania. Długa śruba o łagodnym stopniu sprężania zapewnia dłuższy czas przebywania i niższą prędkość ścinania, co jest idealne w przypadku materiałów wrażliwych na ciepło, takich jak PCV. Krótka śruba o dużym stopniu sprężania zapewnia dużą szybkość ścinania, co poprawia mieszanie, ale podnosi temperaturę stopu. Ten kompromis ma zastosowanie w przypadku każdego typu śrub opisanych w następnym rozdziale.
Wszystkie wytłaczarki działają zgodnie z tą samą pięcioetapową sekwencją: podawanie, topienie, mieszanie, dozowanie i formowanie matrycy; brak równowagi na którymkolwiek etapie natychmiast objawia się wahaniami mocy wyjściowej lub dryfem temperatury stopu.
Główne typy wytłaczarek i znaczenie każdej nazwy
W rozmowie praktycznej: „Jaki typ wytłaczarki posiadasz?” prawie zawsze odnosi się do układu śrub. Ślimak to część, od której pochodzi nazwa maszyny: wytłaczarka jednoślimakowa, wytłaczarka dwuślimakowa, wytłaczarka planetarno-walcowa lub wytłaczarka tłokowa. Każdy projekt istnieje, ponieważ rozwiązuje inny problem przetwarzania, a wybór niewłaściwego ograniczy wydajność lub uszkodzi materiał.
Wytłaczarki jednoślimakowe
Wytłaczarka jednoślimakowa jest najpopularniejszym typem na świecie i maszyną, którą większość ludzi ma na myśli, mówiąc „wytłaczarka”. Składa się z jednego ślimaka obracającego się w jednym cylindrze, zwykle z gładkim otworem lub rowkowanym odcinkiem zasilającym. Jego zalety to prosta konstrukcja, niski koszt, łatwa obsługa i niezawodna wydajność w przypadku dobrze zdefiniowanych materiałów, takich jak polietylen, polipropylen i polistyren. Większość linii do produkcji rur, profili, folii i arkuszy wykorzystuje wytłaczarki jednoślimakowe, ponieważ produkty te wymagają stabilnego dostarczania stopu, a nie intensywnego mieszania.
Konstrukcja ślimaka w maszynach jednoślimakowych opiera się na klasycznej geometrii trójstrefowej: strefa podawania, strefa sprężania i strefa dozowania. Głębokość i długość każdej strefy określają stopień sprężania, który w przypadku polimerów ogólnego przeznaczenia wynosi zwykle od 2:1 do 3,5:1. Przy odpowiednio dobranym ślimaku wytłaczarka jednoślimakowa może zapewnić bardzo stabilne ciśnienie stopu, ale jest to mieszalnik umiarkowany; wypełniacze i pigmenty mogą pozostać słabo zdyspergowane, chyba że ślimak ma dodatkowe elementy mieszające. W przypadku wielu procesorów odpowiedzią jest zakup pojedynczej śruby i cylindra jako dopasowanej pary od specjalistycznego producenta, a nie z oddzielnych źródeł.
 Dopasowane zestawy pojedynczych śrub i luf dla stabilnego wytłaczania Dostawca ten oferuje dopasowane pary pojedynczych ślimaków i cylindrów zaprojektowane z myślą o stabilnym ciśnieniu stopu w zastosowaniach długoterminowych, takich jak rury, folie i arkusze PE. Precyzyjnie obrobiona konstrukcja ze stali stopowej zapewnia stałą plastyfikację i mniejsze zużycie. Zobacz produkt →
Typowe zastosowania maszyn jednoślimakowych obejmują rury wodne PE, rury PPR, folię polietylenową, arkusz PP, profil PS i izolację kabli. W tych zadaniach maszyna obrabia jeden materiał przez długi czas, a profil śruby jest dopasowywany wyłącznie do tego materiału.
Wytłaczarki dwuślimakowe: równoległe i stożkowe
Gdy aplikacja wymaga lepszego mieszania lub bezpośredniego manipulowania proszkiem, lepszą odpowiedzią jest zwykle wytłaczarka dwuślimakowa. Jak sama nazwa wskazuje, maszyna ma dwie śruby umieszczone obok siebie w jednej lufie; śruby mogą być zazębiające się lub niezazębiające się, współobrotowe lub przeciwbieżne. W przypadku mieszanek termoplastycznych najpowszechniejszym układem są współbieżne, równoległe śruby podwójne. Otwór w kształcie ósemki i samoczyszczące profile ślimaków zapewniają dobrą odnowę powierzchni i wysoką wydajność mieszania przy znacznie krótszym czasie przebywania niż w przypadku maszyny jednoślimakowej. Nasz wcześniejszy artykuł techniczny wyjaśnia, w jaki sposób równoległa technologia dwuślimakowa umożliwia wydajne mieszanie, transportowanie i przetwarzanie materiałów szczegółowo krok po kroku.
Stożkowe wytłaczarki dwuślimakowe działają inaczej. Śruby są szersze na końcu zasilającym i węższe na końcu wylotowym, a lufa pasuje do tego stożkowego kształtu. Taka konstrukcja powoduje stopniowe ściskanie materiału, co powoduje delikatne topienie przy niskim ścinaniu. Stożkowe maszyny dwuślimakowe są szeroko stosowane do rur i profili ze sztywnego PVC, ponieważ PVC jest wrażliwy na ciepło i ścinanie; stożkowa geometria utrzymuje niską temperaturę stopu, jednocześnie zapewniając wysoką wydajność przy niskiej prędkości ślimaka.
 Stożkowa podwójna śruba i cylinder do delikatnej obróbki PCW Stożkowe zespoły dwuślimakowe i beczkowe zapewniają topienie przy niskim ścinaniu, idealne do sztywnych rur i profili PCV. Wysokiej jakości stal stopowa o zoptymalizowanej geometrii poprawia równomierność mieszania, jednocześnie zmniejszając zużycie energii i koszty konserwacji. Zobacz produkt →
W przypadku przetwórców praktyczne rozróżnienie można podsumować w następujący sposób: równoległe podwójne ślimaki najlepiej mieszają się i idealnie nadają się do mieszanek, przedmieszek i peletów; stożkowe podwójne śruby topią się delikatnie i są idealne do proszku i profili PCV. Pary narzędzi i śrub nie są zamienne pomiędzy tymi dwoma typami, nawet jeśli średnica zewnętrzna jest taka sama, ponieważ geometria stożka jest unikalna dla każdego modelu maszyny.
Wytłaczarki planetarne
Wytłaczarka planetarna to specjalna konstrukcja, która zajmuje środek pomiędzy pojedynczą i podwójną śrubą. Główna śruba, zwana rolką słoneczną lub wrzecionem centralnym, jest otoczona kilkoma mniejszymi wrzecionami planetarnymi, które obracają się wewnątrz lufy z rowkowaną ścianą wewnętrzną. Rezultatem jest bardzo duża powierzchnia wymiany ciepła przy niewielkiej długości. Materiał jest ścinany w wielu małych szczelinach w tej samej temperaturze, co zapewnia doskonałą równomierność termiczną bez dużego ścinania mechanicznego. Maszyny te często służą jako pompy do topienia w liniach folii i arkuszy lub jako końcowy etap mieszania tuż przed zmieniaczem sit, gdzie usuwają aglomeraty i różnice temperatur pozostawione przez pojedynczy ślimak znajdujący się wcześniej.
Wytłaczarki specjalistyczne stosowane w przetwórstwie gumy i pianki
Wytłaczarki gumowe, zwane także ślimakami do gumy zasilanej na ciepło lub na zimno, przeznaczone są do mieszanek gumowych; mają głębsze loty i niższe prędkości, aby uniknąć przegrzania elastomeru. W przypadku spienionego polietylenu przetwórcy stosują zestaw śrubowo-bębenkowy do wytłaczania pianki EPE, który jest zoptymalizowany pod kątem wtryskiwania środków porotwórczych do stopu pod stabilnym ciśnieniem. Istnieją również wytłaczarki tłokowe, które popychają stały blok materiału, takiego jak PTFE lub UHMWPE, do przodu za pomocą tłoka, a nie obracającej się śruby. Maszyny te nie topią polimeru w taki sam sposób, jak maszyny śrubowe; opierają się na wysokim ciśnieniu i podgrzewanej matrycy.
| Typ wytłaczarki | Układ śrubowy | Typowy stosunek L/D | Najlepiej nadaje się do | Wspólne produkty |
|---|---|---|---|---|
| Pojedyncza śruba | Jedna śruba w lufie | 20:1 do 34:1 | Stabilne dostarczanie stopu dla standardowych polimerów | Rury, profile, folie, blachy, powłoki kablowe |
| Równoległa dwuślimakowa | Dwie zazębiające się, współbieżne śruby | 28:1 do 48:1 | Intensywne mieszanie i mieszanie | Przedmieszki, mieszanki, pelety z recyklingu |
| Stożkowa dwuślimakowa | Dwie zbieżne śruby przeciwbieżne | 16:1 do 25:1 | Delikatne topienie proszków wrażliwych na ciepło | Rury sztywne PCV, profile, kompozyt drewno-tworzywo sztuczne |
| Wałek planetarny | Wrzeciono centralne z satelitami planetarnymi | 5:1 do 15:1 | Obróbka cieplna i homogenizacja stopu | Linie folii i arkuszy jako pompy do topienia |
| Guma podawana na zimno | Jedna głęboko wkręcona śruba | 8:1 do 16:1 | Wytłaczanie niewulkanizowanych mieszanek gumowych | Uszczelki gumowe, elementy opon, uszczelki |
| Wytłaczarka ramowa | Napęd tłokowy, bez śruby obrotowej | Nie dotyczy | Polimery o wysokiej lepkości, które ledwo się topią | Pręty, rury, profile z PTFE i UHMWPE |
Nazwa wytłaczarki informuje o rozmieszczeniu ślimaków, a to rozmieszczenie określa materiał, który może przetwarzać, energię mieszania, jaką może dostarczyć, oraz kształty produktu, które można ekonomicznie utrzymać.
Śruba i beczka: podstawowe elementy definiujące wytłaczarkę
Zarówno projektanci maszyn, jak i doświadczeni konserwatorzy powiedzą Ci, że prawdziwą wytłaczarką jest ślimak i bęben. Silnik, skrzynia biegów i system ogrzewania służą tylko do obracania śruby i utrzymywania odpowiedniej temperatury lufy. Jeśli para ślimaka i lufy działa słabo, nic dalej nie może tego naprawić. W tym rozdziale wyjaśniono geometrię, materiały i okna obróbki, które definiują, jak należy rozumieć zestaw śrubowo-lufowy.
Geometria śruby: średnica, stosunek L/D i stopień kompresji
Pierwszą liczbą w każdym arkuszu danych wytłaczarki jest średnica ślimaka, zwykle podawana w milimetrach. Na przykład wytłaczarka jednoślimakowa 75 mm oznacza, że zewnętrzna średnica przelotu ślimaka wynosi 75 mm; Wydajność wyjściowa skaluje się mniej więcej wraz z kwadratem średnicy, więc śruba 90 mm może zapewnić znacznie większą moc wyjściową przy tej samej prędkości śruby. Druga liczba to stosunek L/D, czyli stosunek długości lufy do średnicy ślimaka. Śruba 75 mm o stosunku L/D 30 oznacza, że efektywna długość lufy wynosi 2250 mm. Dłuższe maszyny zapewniają dłuższy czas przebywania i większą długość mieszania, co jest przydatne, gdy dodatki muszą być dodawane stopniowo.
Stopień sprężania to stosunek głębokości kanału w strefie zasilania do głębokości kanału w strefie dozowania. Wskazuje, jak mocno materiał jest ściskany podczas przemieszczania się wzdłuż śruby. Typowa śruba ogólnego przeznaczenia ma stopień sprężania od 2,5:1 do 3:1. Jeśli stosunek jest zbyt niski, stop nie znajduje się pod wystarczającym ciśnieniem i następuje gwałtowny wzrost mocy wyjściowej; jeśli jest zbyt wysoka, stopiony materiał przegrzewa się i polimer ulega degradacji.
Konstrukcja lufy i okładziny wewnętrzne
Lufa musi wytrzymywać wysokie ciśnienie, równomiernie przewodzić ciepło i być odporna na zużycie. Małe wytłaczarki wykorzystują jednoczęściowy cylinder wykonany z hartowanej stali z azotowaniem na otworze. Duże maszyny i maszyny obsługujące materiały ścierne lub korozyjne wykorzystują bimetaliczną lufę: mocną stalową skorupę z bardzo twardą wykładziną wewnętrzną nakładaną przez odlewanie odśrodkowe lub spiekanie. Najpopularniejszymi materiałami okładzinowymi są stopy żelaza o wysokiej zawartości chromu i węglika wolframu.
Zużycie bębna zwykle pojawia się najpierw w strefie podawania, ponieważ materiał jest tam nadal stały i powoduje duże tarcie pomiędzy pelletami. W przypadku materiałów wzmocnionych włóknem szklanym strefa większego zużycia często przesuwa się do strefy dozowania, gdzie prędkość topienia jest duża, a końce włókien ścierają metal. Korozja, która jest powszechna podczas obróbki PCV lub niektórych środków zmniejszających palność uwalniających kwaśne gazy, atakuje całą długość lufy. Właściwy wybór pomiędzy stalą azotowaną, bimetaliczną wysokochromową i bimetalicznym węglikiem wolframu zależy od receptury materiału, a nie tylko od budżetu.
 Bimetaliczna śruba i cylinder do materiałów ściernych i korozyjnych Opcje bimetalicznych śrub i cylindrów z węglikiem wolframu lub stopami na bazie niklu zapewniają długą żywotność tworzyw sztucznych wzmocnionych włóknem szklanym i korozyjnych. Twardość do HRC60-70 zmniejsza częstotliwość wymiany i umożliwia ciągłą pracę w wysokiej temperaturze. Zobacz produkt →
Gatunki stali śrubowych kierują się tą samą filozofią. Azotowane śruby są utwardzane w procesie azotowania gazowego i stanowią niedrogie rozwiązanie dla standardowych polimerów. W przypadku związków ściernych śruba bimetaliczna z twardymi okładzinami na krawędziach zabieraka lub pełna powłoka ochronna znacznie wydłuża żywotność. Niektórzy przetwórcy wybierają wymienną konstrukcję śruby, zwaną także śrubą modułową, dzięki czemu ta sama maszyna może obsługiwać kilka receptur produktów, zmieniając tylko śrubę, co również upraszcza konserwację.
Wybór okna przetwarzania: dlaczego ustawienia temperatury beczki dostosowują się do materiału
Nastawy temperatury beczki nigdy nie są arbitralne; podążają za oknem przetwarzania polimeru. Każdy tworzywo termoplastyczne mięknie i topi się w stosunkowo wąskim zakresie, a wykraczanie poza ten zakres powoduje widoczne problemy z jakością. Jeśli beczka jest zbyt zimna, stop pozostaje lepki i niestabilny, co powoduje gwałtowny wzrost wydajności i niestopione granulki w produkcie. Jeśli beczka jest zbyt gorąca, polimer ulega degradacji, a produkt staje się żółty, łamliwy lub wyblakły i szary. Z tego powodu każda znacząca definicja wytłaczarki obejmuje ideę kontrolowanej ścieżki temperatury od leja zasypowego do matrycy.
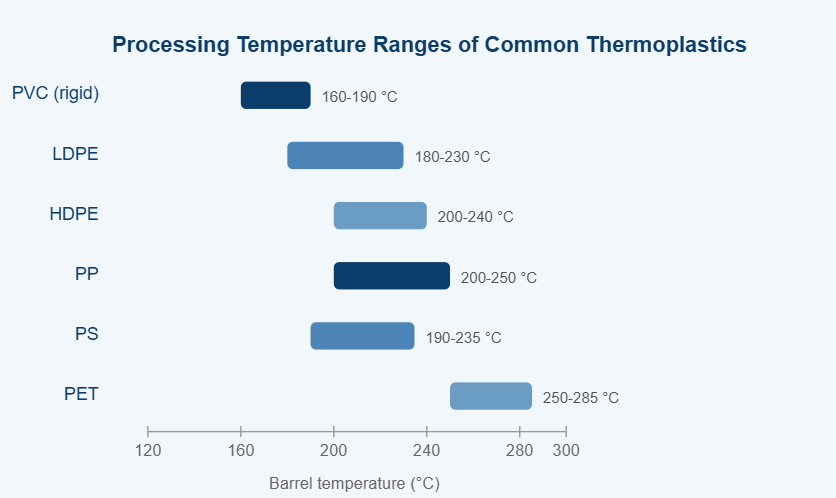
Typowe okna temperatur beczki dla sześciu popularnych tworzyw termoplastycznych przetwarzanych na wytłaczarkach ślimakowych. Rzeczywiste wartości zadane zależą od czasu przebywania, konstrukcji ślimaka i pakietów stabilizatorów.
Powyższy wykres porównuje przybliżone zakresy temperatur cylindra dla sześciu tworzyw termoplastycznych, które są rutynowo przetwarzane na wytłaczarkach jednoślimakowych i dwuślimakowych. Pierwszym przesłaniem wykresu jest to, że powszechnie stosowane tworzywa sztuczne nie są wymienne; każda żywica wymaga własnego zakresu temperatur. PVC znajduje się na dolnym końcu, ponieważ zaczyna się rozkładać w temperaturze około 200°C, uwalniając kwas solny i szybko odbarwiając. Polietyleny pokrywają wybaczające i szerokie okno, dlatego LDPE pozostaje najłatwiejszym materiałem do wytłaczania dla początkującego. HDPE wymaga nieco wyższej nastawy beczki niż LDPE, aby uniknąć tworzenia się niestopionych kryształów w folii. Polipropylen zachowuje się podobnie przed degradacją, ale jego wysoka temperatura topnienia oznacza, że zmiana zaledwie o kilka stopni może wyraźnie zmienić płynięcie stopu. Polistyren również toleruje temperaturę, ale w przypadku większych maszyn zwykle wymaga dobrej wentylacji. PET wymaga najwyższych temperatur i wymaga starannego suszenia przed wytłaczaniem, ponieważ wilgoć hydrolizuje łańcuch polimeru i zmniejsza lepkość. Różne okna mają bezpośredni wpływ na konstrukcję ślimaka: materiały niskotemperaturowe tolerują duże ścinanie, podczas gdy materiały wysokotemperaturowe wymagają mniejszego profilu ścinania i dłuższej strefy dozowania. Dlatego w przypadku zmiany przetwórcy z PVC na PP na tej samej maszynie zalecaną praktyką jest wymiana zestawu śrubowo-bębenkowego na zestaw przeznaczony dla nowego polimeru. Wahania surowców, takie jak różne masy cząsteczkowe, również przesuwają idealne okno, dlatego doświadczony operator zawsze zwraca uwagę na trend temperatury topnienia, a nie tylko na wartość zadaną beczki. Krótko mówiąc, wykres wyjaśnia, dlaczego ślimak i cylinder wytłaczarki nigdy nie są uniwersalne.
Opcje odporne na zużycie i obróbka powierzchni
Azotowana obudowa
Utwardzona powierzchnia azotu; niski koszt; nadaje się do czystej obróbki PE i PP.
Wyściółka bimetaliczna o wysokiej zawartości chromu
Zrównoważona odporność na zużycie i korozję; standard dla związków wypełnionych talkiem i węglanem wapnia.
Wyściółka z bimetalicznego węglika wolframu
Najwyższa odporność na zużycie materiałów ściernych z włóknami szklanymi i minerałami.
Modułowa śruba z wymiennymi elementami zużywalnymi
Dla przetwórców, którzy często zmieniają receptury i chcą niższych kosztów wymiany.
Wybór jednej z tych opcji zmienia całkowity koszt posiadania maszyny. Azotowaną lufę można naprawić poprzez usunięcie starej powierzchni i ponowne azotowanie, ale zużyta wykładzina z węglika wolframu zwykle wymaga nowej lufy. I odwrotnie, w przypadku maszyny o dużej wydajności, w której wykorzystuje się włókna szklane, zwraca się zwykle koszt okładziny z węglika wolframu w ciągu jednego sezonu produkcyjnego, ponieważ skracają się przestoje.
Śruba i lufa stanowią jedną parę roboczą; geometria, gatunek stali i obróbka powierzchni muszą być dopasowane do polimeru i jego wypełniaczy, a mapą dla tego wyboru jest wykres temperatury przetwarzania.
Typowe zastosowania przemysłowe wytłaczarek
Wytłaczarki pojawiają się niemal w każdym sektorze produkcji tworzyw sztucznych, jednak zadania, które wykonują, można podzielić na dwie rodziny: bezpośrednie kształtowanie gotowego profilu oraz mieszanie materiałów, z których następnie formuje się granulat, folię lub inny półprodukt. Zrozumienie, do której rodziny należy Twoja aplikacja, jest niezbędne podczas czytania arkuszy danych sprzętu.
| Bezpośrednie kształtowanie gotowych profili
| Mieszanie i regeneracja
|
Przydatna zasada: jeśli produkt musi zachować precyzyjny przekrój poprzeczny, wybierz typ wytłaczarki znany ze stabilnej wydajności i użyj ślimaka przeznaczonego dla tego konkretnego produktu; jeśli produktem jest pellet lub mieszanka, której dokładny skład jest ważniejszy niż jego kształt, wybierz maszynę z intensywnym mieszaniem i uwzględnij dłuższy czas konserwacji związany z wymianą ślimaków.
Na szczególną uwagę zasługuje wytłaczanie pianki, ponieważ łączy w sobie obie rodziny. Zestaw śrubowych beczek z pianki EPE musi najpierw całkowicie stopić polimer, następnie wstrzyknąć fizyczny środek porotwórczy do stopu, a następnie utrzymywać stop pod wysokim ciśnieniem aż do wyjścia z matrycy. Cały profil śruby jest zoptymalizowany pod kątem tej ścieżki docisku, dlatego też procesory do spienionego polietylenu nie obsługują standardowych śrub PE.
Zastosowania wytłaczania dzielą się na bezpośrednie kształtowanie i mieszanie wymagające intensywnego mieszania; wybranie niewłaściwej rodziny maszyn oznacza walkę z produktem, śrubą i harmonogramem konserwacji od pierwszego dnia.
Jak wybrać odpowiednią wytłaczarkę, śrubę i beczkę
Wybór wytłaczarki lub wymiana jej ślimaka i cylindra to decyzja, którą należy podjąć na podstawie numerów arkuszy danych, a nie domysłów. Największą wagę ma pięć czynników.
- Przepis i forma materiału: rodzaj żywicy, dodatki, wypełniacze, zawartość materiału pochodzącego z recyklingu oraz to, czy pasza to oryginalne pelety czy proszek.
- Cel wyjściowy: wymagane kg/h, co określa minimalną średnicę ślimaka i moc napędu. Podwojenie średnicy ślimaka zwiększa mniej więcej czterokrotnie wydajność pompowania przy tej samej prędkości ślimaka.
- Wymagania dotyczące jakości stopu: tolerancje grubości ścianki, rozmieszczenia wypełniacza i koloru; wymagające tolerancje wymagają dłuższego stosunku L/D i ewentualnie bariery lub ślimaka mieszającego.
- Środowisko zużycia i korozji: wypełniacze ścierne, takie jak włókno szklane, talk i dwutlenek tytanu, oraz korozyjne produkty uboczne, takie jak gazy rozkładu PVC, decydują między materiałami azotowanymi a bimetalicznymi.
- Istniejący interfejs maszyny: wymiary kołnierza, wysokość linii środkowej, rowek wpustowy, strefy grzewcze i oprogramowanie sterujące muszą być dokładnie dopasowane.
| Czynnik | Co zweryfikować | Konsekwencje złego wyboru |
|---|---|---|
| Przepis na polimer | Wskaźnik szybkości płynięcia, dodatki, zawartość wypełniacza, zdolność do rozkładu | Przegrzanie, zużycie śrub lub słaba dyspersja |
| Wyjście | kg/h przy danej prędkości ślimaka i przeciwciśnieniu | Linia nie może osiągnąć celu produkcyjnego |
| Stosunek L/D | Stosunek długości do średnicy potrzebny w przepisie | Krótkie L/D oznacza niestabilne topienie; długi L/D grozi uszkodzeniem cieplnym |
| Stopień kompresji | Dopasuj do rodzaju polimeru i gęstości nasypowej | Falujące, palące się lub niestopione granulki |
| Noś ochronę | Rodzaj okładziny lufy i okładziny śruby | Przedwczesne zużycie i zanieczyszczenie produktu cząstkami metalu |
| Dopasowanie geometryczne | Średnica, długość całkowita, wpust, strefy grzewcze, kołnierz | Nie można zainstalować maszyny lub wycieki topią się |
Współpraca z producentem śrub i luf
Ponieważ śruba i lufa są częściami wykonanymi na zamówienie, najlepsze rezultaty daje współpraca z producentem, który przed wyceną zadaje właściwe pytania. Kompetentny producent elementów maszyn z tworzyw sztucznych zapyta o markę maszyny, średnicę ślimaka, stosunek L/D, docelową moc wyjściową, stosowany polimer i dodatki oraz bieżący tryb awarii, czy jest to zużycie, korozja czy złe mieszanie. Powinni także uzgodnić dokładne wymiary rysunku, ponieważ wymiar pół milimetra może zmienić wydajność i zachowanie podczas topienia. Na wielu rynkach eksportowych przetwórcy kupują zestawy śrubowo-bębenkowe bezpośrednio od producenta, aby uniknąć narzutów pośrednich hurtowników, jednocześnie otrzymując wsparcie aplikacyjne.
W naszym własnym warsztacie, który powstał w 1990 roku i obsługiwał klientów w Stanach Zjednoczonych, Niemczech, Dubaju, Wietnamie i Tajlandii, często spotykamy się z tym samym błędem: przetwórca kupuje kompletną wytłaczarkę od jednego dostawcy, a później kupuje zestawy śrubokrętów od innego źródła, oczekując, że będą one wymienne. W praktyce zestawy śrub i luf muszą być produkowane jako dopasowana para, z właściwymi luzami promieniowymi i tolerancjami lotu. Kiedy są dopasowane, wydajność na obrót pozostaje stabilna, a maszyna pracuje cicho; jeśli tak nie jest, zauważasz wzrosty, wahania temperatury i szybkie zużycie.
Wybór zestawu śrubowo-bębenkowego rozpoczyna się od pięciu liczb: materiału, wydajności, jakości stopu, środowiska zużycia i interfejsu maszyny; kończy się jedną, specjalnie dobraną parą komponentów.
Konserwacja, zużycie i żywotność
Nawet prawidłowo dobrany ekstruder ulega zużyciu. Ślimak i cylinder są częściami maszyny stykowymi, a każdy obrót ślimaka wytwarza niewielką ilość tarcia o ściankę cylindra i o materiał. Prawdziwym pytaniem nie jest to, czy nastąpi zużycie, ale jak szybko i w której strefie.
Najczęstsze mechanizmy zużycia
- Zużycie ścierne spowodowane wypełniaczami: włókna szklane, węglan wapnia, talk i dwutlenek tytanu działają jak papier ścierny wewnątrz lufy.
- Zużycie korozyjne spowodowane kwaśnymi produktami ubocznymi: rozkład PCW uwalnia kwas solny; środek zmniejszający palność, a niektóre polimery pochodzenia biologicznego uwalniają inne agresywne związki.
- Kontakt metal-metal spowodowany niewspółosiowością, wygiętymi śrubami lub nadmiernymi obciążeniami bocznymi; to najszybszy sposób na zniszczenie obu części.
- Erozja w strefie dozowania i krawędziach przelotek spowodowana dużą prędkością topienia, najbardziej widoczna na wzmocnionych mieszankach lub żywicach wysokotemperaturowych.
Objawy wskazujące na zużycie
- Wydajność spada o 10% lub więcej przy tej samej prędkości ślimaka i przeciwciśnieniu.
- Temperatura topnienia zaczyna się wahać bez zmiany wartości zadanych.
- Występują różnice w grubości produktu, szczególnie wzdłuż jednej strony matrycy.
- W stopie pojawiają się czarne plamki lub ciemne smugi; Materiał uwięziony w zużytych kieszeniach z czasem ulega degradacji.
- Zacięcia śrub, nietypowy hałas lub wysokie natężenie prądu silnika wskazują na zakłócenia mechaniczne.
Podstawowa procedura konserwacji zapobiegawczej
- Mierzyć zewnętrzną średnicę ślimaka i średnicę otworu cylindra w strefach zasilania, ściskania i dozowania co 6 do 12 miesięcy, w zależności od materiału.
- Prowadź rejestry wydajności na obrót śruby; powolny trend spadkowy jest bardziej wiarygodny niż pojedynczy pomiar.
- Dokładnie oczyść maszynę przed wyłączeniem, szczególnie w przypadku pracy z PCV lub innymi materiałami korozyjnymi.
- Sprawdź krawędzie zabieraków ślimaka pod kątem zaokrągleń lub pęknięć, a otwór lufy pod kątem nacięć lub chropowatej powierzchni.
- Sprawdź wyrównanie skrzyni biegów z lufą i upewnij się, że śruba jest prosta.
- Współpracuj z niezawodnym dostawcą części zamiennych i miej zapasowy zestaw śrub w pogotowiu dla krytycznych linii.
Rutynowa konserwacja wydłuża żywotność, ale ostatecznie każdy zestaw śrub i luf osiąga swój limit. Ogólną zasadą obowiązującą w branży jest to, że azotowana śruba wytrzymuje od jednego do dwóch lat w dobrych warunkach; śruba bimetaliczna może wytrzymać od trzech do pięciu lat lub dłużej w trybie ściernym. Gdy otwór lufy zostanie powiększony o więcej niż około 0,3 do 0,5 mm w stosunku do pierwotnego wymiaru, nowy dopasowany zestaw jest zwykle bardziej ekonomiczny niż regeneracja.
Zużycie w wytłaczarce nie jest sytuacją awaryjną; jest to normalny stan, który można śledzić, zaplanować i spowolnić poprzez właściwy dobór materiału i prostą procedurę pomiarową.
Często zadawane pytania dotyczące wytłaczarek
Oto pytania, które najczęściej zadają operatorzy i zespoły zakupowe, gdy zaczynają od wytłaczania.
Jaka jest prosta definicja wytłaczarki?
Mówiąc najprościej, wytłaczarką w produkcji tworzyw sztucznych jest maszyna, która w sposób ciągły topi i pompuje tworzywo sztuczne przez matrycę, tworząc długi produkt o stałym przekroju. Jednym zdaniem: surowiec przepływa jedną stroną, stopiony i sprężony materiał wychodzi drugą, a ślimak znajdujący się wewnątrz podgrzewanej beczki zajmuje się przepychaniem i mieszaniem. Tego samego terminu używa się w przypadku wytłaczania metali, ale w przypadku tworzyw sztucznych „wytłaczarka” prawie zawsze oznacza wytłaczarkę ślimakową z cylindrem i obracającą się śrubą.
Jaka jest różnica między wytłaczarką a wtryskarką?
Wytłaczarka pracuje w sposób ciągły i wytwarza nieskończone profile, folie, arkusze lub pelety. Wtryskarka pracuje w trybie przerywanym: topi polimer za pomocą ślimaka, wtryskuje stop do zamkniętej formy, utrzymuje ciśnienie, po czym otwiera formę i wyrzuca wyrób. Wiele procesorów posiada oba typy. Zespół ślimakowo-bębenkowy wtryskarki jest podobny, ale zwykle krótszy i przeznaczony do ruchu posuwisto-zwrotnego, dlatego nie można go po prostu zastąpić ślimakiem wytłaczarki.
Do czego właściwie służy śruba wewnątrz wytłaczarki?
Śruba ma trzy zadania: przenosi materiał stały do przodu, topi go i zwiększa ciśnienie. Wygląda jak prosta spirala, ale głębokość kanału, skok lotu i długość określają, ile ciepła wytwarza się w wyniku tarcia, jak dobrze wymieszane są dodatki i jak stabilna jest moc wyjściowa. Niewielka zmiana stopnia sprężania może zmienić temperaturę stopu o kilka stopni, dlatego ślimak uważany jest za serce maszyny.
Jakie materiały można obrabiać na wytłaczarce?
Większość tworzyw termoplastycznych: PE, PP, PVC, PS, ABS, PA, PET oraz wiele kopolimerów, a także mieszanki gumowe i niektóre produkty past spożywczych w przemyśle spożywczym. Czynnikami ograniczającymi są płynność stopu, stabilność termiczna i korozja cylindra. Materiały rozkładające się w pobliżu ich temperatury topnienia, takie jak PVC, wymagają konstrukcji śrub o niskim ścinaniu; materiały o bardzo dużej lepkości stopu, takie jak PTFE, wymagają specjalnego sprzętu typu tłokowego, a nie zwykłej śruby.
Śruba pojedyncza czy podwójna: co jest lepsze?
Żadne z nich nie jest powszechnie lepsze; oba typy odpowiadają na różne pytania. Jeśli Twoja praca polega na prostej produkcji rur lub folii, wytłaczarka jednoślimakowa jest tania i łatwa w obsłudze. Jeśli chcesz zmieszać pigmenty, wypełniacze lub materiały pochodzące z recyklingu z polimerem lub jeśli zamiast granulatu podajesz proszek, bardziej skuteczna jest wytłaczarka dwuślimakowa. W przypadku proszku PCV wielu przetwórców na całym świecie wybiera stożkową podwójną śrubę, ponieważ zapewnia delikatne topienie przy dużej wydajności. Termin „lepszy” zależy od receptury, docelowej wydajności i tolerancji produktu.
Jak długo wytrzymują ślimaki i beczki wytłaczarki?
Żywotność waha się od mniej niż jednego roku do ponad pięciu lat, w zależności od zawartości materiału ściernego i korozyjnego, temperatury cylindra, prędkości ślimaka i starannej konserwacji maszyny. Praca na mieszankach wzmocnionych włóknem szklanym z azotowaną lufą często powoduje widoczne zużycie w ciągu jednego sezonu; bimetaliczna okładzina z węglika wolframu w tym samym serwisie może wytrzymać kilka razy dłużej. Inteligentną metodą jest okresowy pomiar średnicy ślimaka i średnicy lufy oraz wymiana zestawu w przypadku spadku wydajności lub pojawienia się zmian w grubości.
Praktyczna definicja wytłaczarki to maszyna do ciągłego topienia i pompowania, a o jej prawdziwej tożsamości decyduje znajdująca się w niej para ślimakowo-bębenkowa.
Zrozumienie znaczenia wytłaczarki nie wymaga dyplomu z inżynierii polimerów, ale wymaga odpowiedniego modelu mentalnego. Kiedy spojrzysz na maszynę jako na ciągły pięcioetapowy rurociąg: podawanie, topienie, mieszanie, dozowanie i formowanie matrycy, każdy arkusz danych, każda lista części zamiennych i każda rozmowa dotycząca rozwiązywania problemów stanie się bardziej przejrzysta.
Dzięki ponad trzydziestoletniemu doświadczeniu w produkcji beczek jednoślimakowych, beczek równoległych, bliźniaczych stożkowych, planetarnych i bimetalicznych zestawów śrubowych, nasza firma dostarcza zarówno pojedyncze komponenty, jak i kompletne rozwiązania beczek śrubowych dla konstruktorów maszyn do tworzyw sztucznych i przetwórców tworzyw sztucznych. Jeśli Twoja aktualna linia charakteryzuje się rosnącą wydajnością, nierównym stopieniem lub szybkim zużyciem śrub, prześlij nam markę maszyny i recepturę produktu, a my polecimy zestaw śrubokrętów, który będzie pasował zarówno do Twojej maszyny, jak i do Twojego budżetu.
Wysokiej jakości para śrub i cylindrów to najbardziej ekonomiczne zwiększenie wydajności, jakie może zapewnić procesor: poprawia stabilność wyjściową, tolerancje produktu, efektywność energetyczną i jednocześnie częstotliwość wymiany.
Wybrany wyświetlacz łożyska


 浙公网安备 33090202000520 号
